


O drukowaniu 3D odcinek drugi. Dziś o pierwszych wrażeniach. Przypominam że chodzi konkretnie o drukarkę Prusa MK4S.
- Tak po pierwsze to drukarka może drukować tylko jeżeli w gniazdo USB jest wetknięty jakiś memory stick. Sama drukarka nie ma swojego systemu plików we flashu, pliki do druku i pliki tymczasowe muszą być na sticku, nawet jeżeli są przysłane przez sieć. To nie jest żaden problem, ale sygnalizuję to, bo w opisach nigdzie tej informacji nie zauważyłem.
- Zastanowiłem się, co wydrukowanego by mi się przydało i przypomniałem sobie: W oknach plastikowych po zewnętrznej są takie otwory odwodnienia przykryte plastikowymi osłonkami, i w paru miejscach tych osłonek brakowało. A inne były mocno pożółkłe. Szybko znalazłem odpowiedni model, wydrukowałem, i świetnie pasowało. Jedyny problem był taki że miałem tylko filament PLA, który ma być słabo odporny na UV. Zobaczymy jak się zachowa w dłuższym terminie, ale jak by co, to bezproblemowo można wydrukować nowe z czego innego.
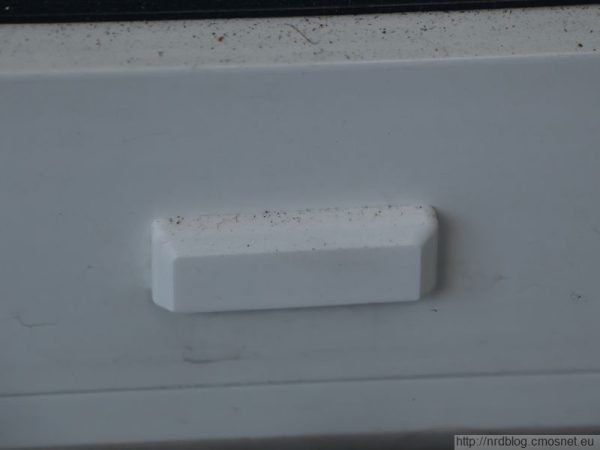
Wydrukowana zaślepka otworu odwodnienia okna plastikowego (już się trochę zdążyła zakurzyć).
- Zaraz znalazło się coś innego: W kuchni mam taką lampę podwieszoną pod szafką, i przewód zasilający ją trochę zwisa. Ile razy już próbowałem jakichś taśm klejących, zawsze wkrótce puszczały. Teraz szybko zaprojektowałem odpowiednie wsporniki, wydrukowałem - i sprawa wreszcie załatwiona na zawsze.
- Dalej znalazłem pliki pokrętek do wyciskania tubek z koncentratem pomidorowym czy musztardą - szybki druk i załatwione.
- Potem wziąłem się za obudowy do mojego urządzenia. Syn zaprojektował je w Autodesk Fusion 360, dla amatorów (Personal Use) to jest za darmo, trzeba się tylko zarejestrować. Oczywiście przed pójściem w commercial trzeba by kupić dostęp płatny za 59 EUR/miesiąc albo przejść na coś innego, na przykład FreeCAD. Fusion jest całkiem przyjemny, FreeCAD trochę mniej, ale wchodzi tu cała dyskusja o evil corpo vs. community.
- Obudowy na mojej drukarce wychodzą ładniej niż na drukarce syna, ale to te kilka lat różnicy w rozwoju takiego sprzętu.
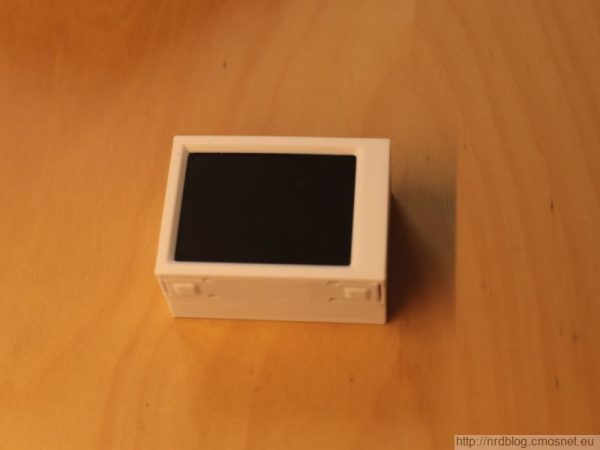
Moje urządzenie w wydrukowanej obudowie.
- Zrobiłem sporo modyfikacji w moich obudowach, drukarka na miejscu daje ogromne skrócenie cyklu zmian.
- Ponieważ PLA to nie jest materiał o wysokiej trwałości, kupiłem rolkę PETG i spróbowałem z nim. I tu wyszedł lekki zonk, bo przy wydruku za dyszą ciągnęły się nitki tworzywa, robiły grudki, a potem dysza się zapchała i druk został przewany. Druga próba dała taki sam rezultat. Posprawdzałem parametry i wyszło że temperatury podane na rolce filamentu są nieco inne niż defaulty dla tego tworzywa w drukarce. Poustawiałem to lepiej (chociaż nadal nie doszedłem jak to się powinno robić porządnie) i efekt był trochę lepszy, z naciskiem na trochę. Znaczy dysza zapchała się po trochę dłuższym czasie (jakieś 2 minuty vs. minuta poprzednio). Poczytałem, co o takiej sytuacji piszą w sieci i wyszło, że filament PETG jest bardzo wrażliwy na wchłanianie wilgoci z powietrza i trzeba go suszyć. No cholera, wyjąłem fabrycznie nową rolkę z hermetycznego opakowania z suszką, a już od razu, fabrycznie wilgotny! Ale OK, trzeba wysuszyć. Parametry suszenia dla tego materiału to 6 godzin w temperaturze 55°C. Oferowane są specjalne urządzenia do tego celu, ale może piekarnik? W sieci zwracali uwagę, że daleko nie każdy piekarnik jest w stanie stabilizować temperaturę na tak niskim poziomie i z taką dokładnością. Na szczęscie mam teraz naprawdę dobry piekarnik z mnóstwem funkcji (szczegóły w innej notce, może wrócę do tematu pieczenia pizzy). Piekarnik umożliwia ustawianie temperatury z rozdzielczością do 5°C lub 1°C (zależnie od programu/funkcji), mierzyłem termometrem na podczerwień jak mu to wychodzi i było naprawdę dokładnie tyle, ile ustawione. Po przejrzeniu instrukcji znalazłem odpowiednią funkcję: "Rozmrażanie". Zważyłem rolkę filamentu (1 kg netto) przed włożeniem do piekarnika i po wyjęciu, i ubyło mu 2 gramy. Po wysuszeniu drukowanie szło już bez zarzutu.
- Konstrukcja drukarki jest dobrze przemyślana i nie mam do niej specjalnych zastrzeżeń. Jest tylko jeden drobiazg: w osi Z (czyli pionowo) extruder (czyli ta dysza przez którą wychodzi materiał) jest poruszany przy pomocy dwóch przekładni ślimakowych z dwoma pionowymi, długimi ślimakami. Silniki napędzające te ślimaki są na dole i są przykręcone od dołu do plastikowych elementów. I wychodzi tak, że ślimaki przechodzą przez otwory głębokości około półtora centymetra i średnicy 2,2 cm, Ślimaki mają średnicę 8 mm, czyli zostaje wokół sporo miejsca, gdzie coś może wpaść, na przykład kawałek filamentu. A jak coś wpadnie, to ślimak może to mielić, i coś niedobrego może się zdarzyć. Znalazłem plik odpowiedniej zaślepki, trzeba ją tylko dostosować do średnicy otworu (bo w różnych okresach Prusa miała różne). No i przewidziane jest, żeby ona była z elastycznego tworzywa (TPU), którego jeszcze nie miałem. Prowizorycznie wydrukowałem ją trochę za małą z białego PLA (bo nic innego nie miałem) i zamówiłem trochę próbek TPU. To tworzywo wygląda bardzo obiecująco - można z niego drukować na przykład uszczelki, ale jeszcze nie doszedłem do prób.
- Polecam zaopatrzenie się w jakieś nieduże wiaderko z pokrywką na resztki filamentu - tego robi się sporo: każdy wydruk zaczyna się od przedmuchania dyszy, na końcu trochę filamentu wychodzi, zostają odcięte podpórki, czasem coś nie wyjdzie... I jak nie ma gdzie wyrzucić, to na biurku robi się śmietnik.
Ogólnie z drukarki jestem bardzo zadowolony. Powiem, że druk 3D daje nowy level możliwości przy majsterkowaniu. Bez tego z każdą głupotą trzeba kombinować: Czy da się znaleźć/dopasować coś gotowego? Jeżeli nie, to z czego to zrobić? Jaką technologią? Czy mamy/możemy kupić odpowiedni materiał? Czy mamy/możemy kupić odpowiednie narzędzia? Będzie to jakoś wyglądało przy naszych umiejętnościach w danej technologii i posiadanych narzędziach? I tak dalej. Przy druku 3D po prostu znajdujemy w sieci gotowy model (najczęściej możemy go też zmodyfikować), albo sami rysujemy go w jakimś CADzie. Wydruk zawsze będzie wyglądał nieźle.
Z drugiej strony użycie druku 3D przesuwa zakres potrzebnych umiejętności z pracy rękami na pracę głową. To nie zawsze jest dobrze - już się kiedyś zastanawiałem nad zrobieniem mojego wymarzonego a niedostępnego modelu plastikowego Wartburga 313 metodą druku 3D, ale trochę mnie od tej metody odrzuca. Bo nie chodzi w tym o posiadanie modelu (zbieranie modeli gotowych to przecież nie modelarstwo), tylko o robienie go. Jeżeli mam robić model (czyli hobby) tak samo jak robię robotę, to co to właściwie będzie za różnica?
A teraz krótkie wprowadzenie w druk 3D dla czytelników, którzy jeszcze się w to nie bawili, a chcieli by wiedzieć jak to działa. Technicznie drukarka 3D jest dość prosta:
- Zasadniczym elementem drukarki jest extruder, czyli ogrzewana dysza z której wychodzi tworzywo.
- Tworzywo jest podawane przy pomocy przekładni napędzanej silnikiem krokowym.
- Wydobywające się z dyszy tworzywo jest zaraz chłodzone powietrzem z wentylatora.
- Dysza porusza się w dwóch lub trzech osiach. Dwóch wtedy, gdy w trzeciej osi porusza się stół, na którym się drukuje.
- Napęd jest na silniki krokowe, przeniesienie napędu paskami zębatymi lub ślimacznicami. (Ślimacznica raczej w osi Z, paski w pozostałych).
- Stół jest podgrzewany, żeby drukowany model się do niego kleił.
- I to w zasadzie tyle, reszta to oprogramowanie.
Nasz model do druku projektujemy w jakimś CADzie, a potem ten model przepuszczamy przez program zwany slicerem. Z tego co się zorientowałem slicerów jest na rynku kilka, a większość nich jest darmowa. Zdaje się, że one wszystkie to różne branche wywodzące się z tego samego repository. Funkcjonalność jest różna. Prusa ma swój Prusa Slicer (nieco skromny), Bambu Labs ma swój, a jest też rozwiązanie nie związane z konkretnym producentem o nazwie Orca Slicer. Slicer zamienia model 3D na sekwencję rozkazów dla drukarki. I to nie jest tak, że drukarka wydrukuje wszystko, co narysujemy - metoda ma sporo ograniczeń:
- Po pierwsze, to nie da się drukować w powietrzu - każdy wydrukowany fragment musi mieć jakieś podparcie.
- Można wydrukować nawisy, gdzieś tak do 40° od poziomu. Można przyjąć regułę, że nawis do 45° od pionu działa, ale większy już raczej nie.
- Jeżeli przekraczamy dopuszczalny kąt nawisu albo mamy fragment bez podparcia, to trzeba mu przy druku zrobić jakieś tymczasowe podpórki. Slicer rozpoznaje sytuacje w których podpórki są konieczne i umie je generować automatycznie (w różnych formach, zależnie od ustawień). Podpórki po druku można łatwo usunąć (no chyba że z nieprzelotowego, małego otworu, wtedy bywa trudniej).
- Obiekty drukuje się w warstwach, tak typowo to grubości około 0,2 mm. W takiej warstwie można pociągnąć "mostek" między dwoma wspornikami, i maksymalna długość takiego mostka jest nadspodziewanie duża - liczona w pojedynczych centymetrach. Dolna strona tak długiego mostka nie będzie specjalnie gładka, ale mostek będzie.
- Zewnętrzne ścianki drukowanego obiektu są pełne (można ustawić w slicerze jakiej grubości mają być), ale wnętrze obiektu wypełniane jest tylko na jakieś 15%. W slicerze można ten parameter (i sposób wypełnienia też) zmodyfikować, istotne to jest zwłaszcza jeżeli obiekt ma przenosić jakieś obciążenia.
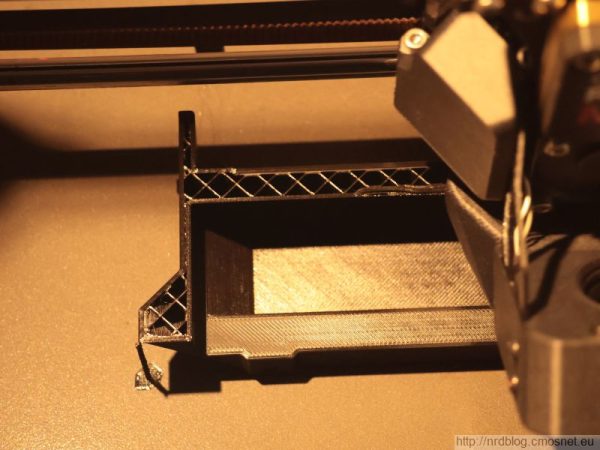
Element w trakcie druku. Widoczne wypełnienia pustych przestrzeni.
- Jeżeli obiekt (zwłaszcza mały) ma przenosić obciążenia, to zaczyna mieć znaczenie jak ułożone sa warstwy w stosunku do obciążeń - warstwa do warstwy ma oczywiście znacznie niższą wytrzymałość niż wzdłuż włókien.
- Jeżeli mamy w drukowanym elemencie otwory o przekroju okrągłym (na przykład na jakieś śruby albo ośki), to one bardzo dobrze wychodzą jeżeli są przy druku ułożone pionowo, ale marnie gdy są poziomo - bo w górnej części takiego otworu przekraczamy dopuszczalny kąt nawisu. Trzeba robić podpórki (ale w otworze to może być trochę trudno usunąć), albo kombinować. Jest w sieci mnóstwo rad jak takie rzeczy robić.
- Drukowany element trzyma się płyty drukarki z siłą proporcjonalną do powierzchni styku. Jeżeli powierzchnia ta jest mała, to element może oderwać się przy druku pociągnięty przez dyszę, albo wręcz od samych przyspieszeń przy poruszaniu płyty. Jest proste rozwiązanie tego problemu - slicer wykrywa takie sytuacje i dodrukowuje trochę powierzchni styku z płytą.
- Ułożenie drukowanego elementu innym bokiem na płycie drukarki może radykalnie zmienić czas wydruku i jakość wyniku.
- Istotną rolę grają czynniki środowiskowe, jak wspomniane wyżej zawilgocenie filamentu, temperatura i wilgotność pomieszczenia w którym drukujemy itp.
- Różne materiały potrzebują różnych temperatur dyszy extrudera i stołu i różnych dysz (materiał i średnica).
- W ogóle nie tylko temperatury, ale praktycznie wszystkie parametry procesu sa modyfikowalne - prędkości przesuwu, grubość warstwy, prędkość wentylatora chłodzącego wypływający materiał i setki innych rzeczy można ustawiać.
Ogólnie to zakładanie że "drukarka 3D" to coś podobnego do zwykłej drukarki do papieru jest błędne. Zwykła drukarka jest bezproblemowa - wkładamy do niej papier, klikamy odpowiedni button w komputerze i za chwilę mamy gotowy wydruk. Wszystkie parametry procesu są ustawione na stałe przez producenta drukarki i nie są modyfikowalne przez użytkownika. Drukarka 3D to narzędzie bliższe narzędziom przemysłowym - są jakieś defaulty, ale żeby osiągnąć dobre efekty musimy sami ingerować w parametry, kalibrować, poprawnie projektować, przygotowywać materiał (suszyć filament), zapewniać właściwe parametry środowiskowe itp.
Następne odcinki będą.
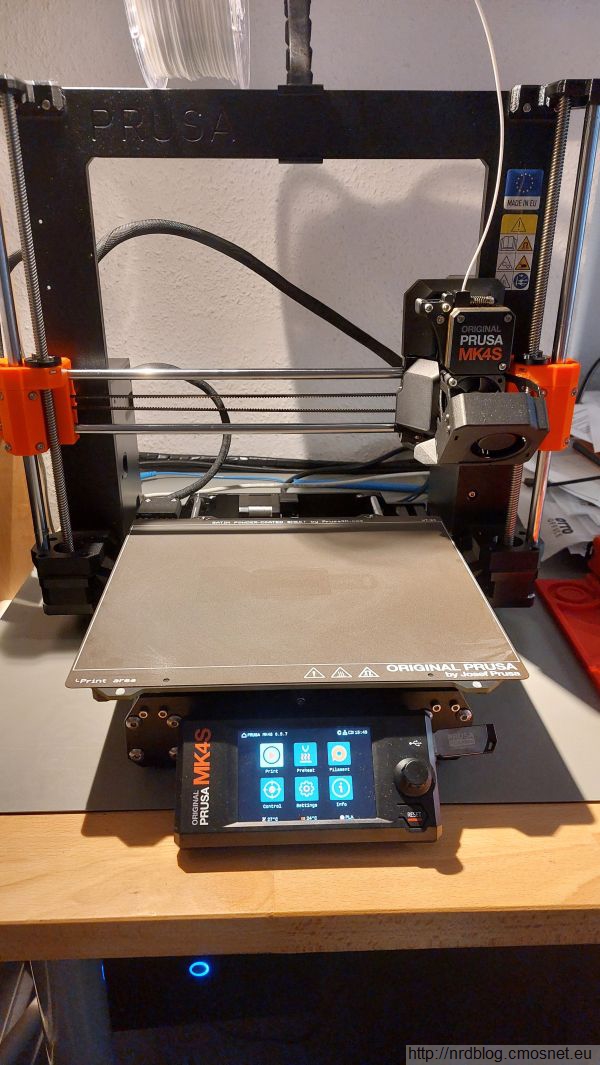
Gratulacje z okazji zakupu! „Zazdraszczam” nowej drukarki :-) Od 2018 roku jestem właścicielem MK3 i widzę, że wszystko w normie…